Domain lmtx.de kaufen?
Wir ziehen mit dem Projekt
lmtx.de um.
Sind Sie am Kauf der Domain
lmtx.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain lmtx.de kaufen?
Was ist der Unterschied zwischen 3D, 3D HOU und 3D SBS?
3D bezieht sich allgemein auf die Darstellung von Bildern oder Videos in drei Dimensionen, um ein räumliches Erlebnis zu erzeugen. 3D HOU steht für "Half Over Under" und bezieht sich auf eine spezifische Methode, bei der das linke und rechte Bild für das linke und rechte Auge übereinander angeordnet sind. 3D SBS steht für "Side by Side" und bezieht sich auf eine andere Methode, bei der das linke und rechte Bild für das linke und rechte Auge nebeneinander angeordnet sind. **
Welche 3d Software für 3d Drucker?
Welche 3D-Software für 3D-Drucker ist die beste für Anfänger? Gibt es Programme, die speziell für den Einsatz mit 3D-Druckern entwickelt wurden? Welche Software bietet die besten Funktionen und Werkzeuge für das Erstellen von 3D-Modellen? Gibt es kostenlose Optionen oder sind kostenpflichtige Programme besser geeignet? Welche Software unterstützt eine Vielzahl von Dateiformaten und ist mit den meisten 3D-Druckern kompatibel? **


Ähnliche Suchbegriffe für 3D
Top-Angebote
Produkte zum Begriff 3D:
-
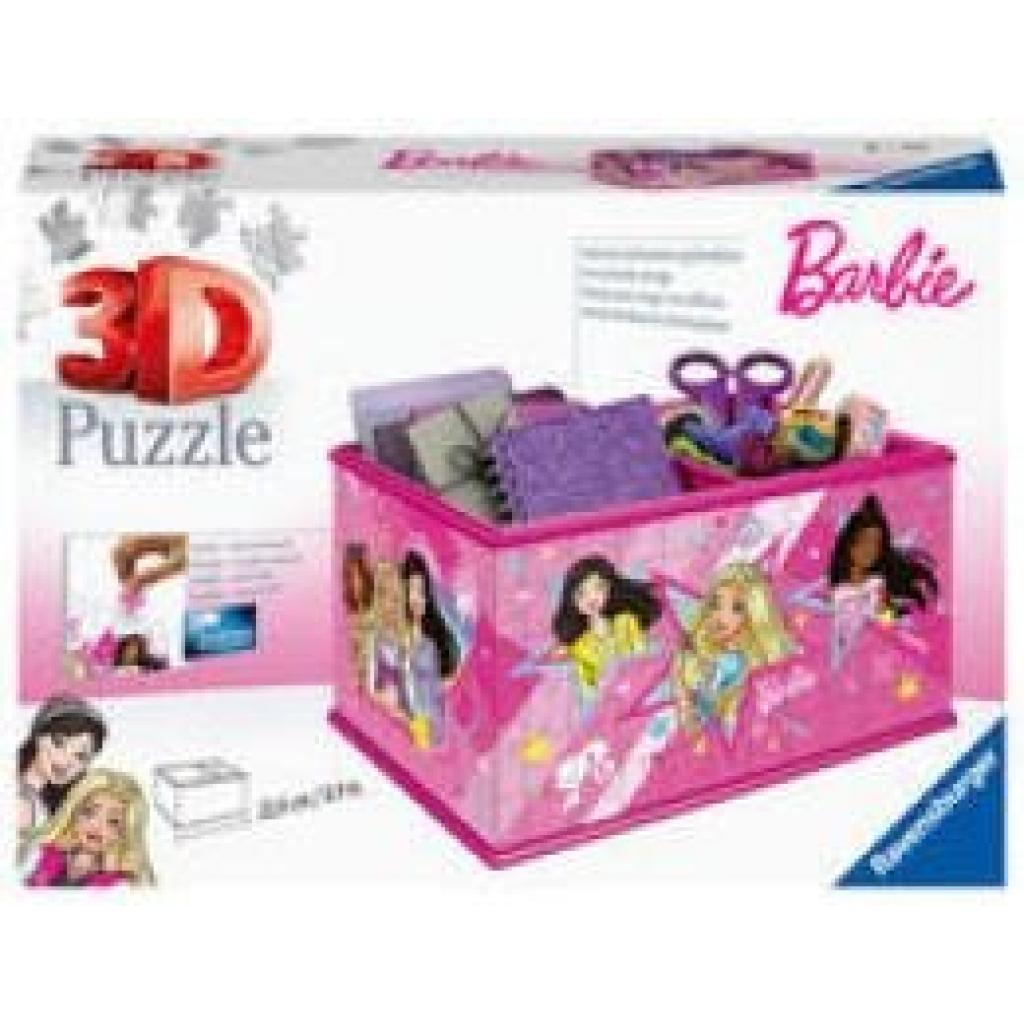
3D Puzzle Aufbewahrungsbox Barbie3D Puzzle Aufbewahrungsbox Barbie , Erlebe Puzzeln in der 3. Dimension , Fleischwölfe > Kleingeräte Küche , Erscheinungsjahr: 20240115, Titel der Reihe: 3D Puzzles##, Keyword: 3 d Puzzle; 3D Puzzle; 3D Puzzle für Erwachsene; 3D Puzzle für Kinder; Beschäftigung; Geschenk; Geschenkidee; Konzentrationstraining; Pussel; Puzzel; Puzzle; Ravensburger Puzzle; barbie; barbie fan; barbie puzzel; barbie stiftehalter; für Jungen; für Mädchen; mattel, Fachschema: Kinder- u. Jugendliteratur / Beschäftigungsbuch~Non Books / Puzzles (3D-Puzzle)~Non Books / Puzzles, Fachkategorie: Kinder/Jugendliche: Sachbuch: Hobbys, Denksportaufgaben & Spiele, Interesse Alter: In Bezug auf die Kindheit, Altersempfehlung / Lesealter: 18, ab Alter: 8, bis Alter: 99, Warengruppe: NB/Kinderbücher/Kinderbeschäftigung/Quiz/Rätsel, UNSPSC: 95030069, Warenverzeichnis für die Außenhandelsstatistik: 95030069, Sender’s product category: NONBO, Länge: 275, Breite: 191, Höhe: 68, Gewicht: 626, Produktform: NonBook, Genre: Spiele, PBS,33,44 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 6 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die24,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 100 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die89,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 110 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die94,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Kann man 3d ohne 3d Fernseher sehen?
Kann man 3D ohne 3D Fernseher sehen? Ja, es ist möglich, 3D-Inhalte auch ohne einen speziellen 3D-Fernseher zu sehen. Man kann beispielsweise 3D-Filme auf einem normalen Fernseher oder Computerbildschirm mit einer 3D-Brille anschauen. Es gibt auch spezielle Apps und Programme, die 3D-Inhalte auf verschiedenen Geräten darstellen können. Einige Smartphones und Tablets unterstützen ebenfalls die Wiedergabe von 3D-Inhalten. Letztendlich hängt es von der Art des Inhalts und der Technologie ab, ob man 3D ohne einen speziellen 3D-Fernseher sehen kann. **
-
Welche 3D-Programme eignen sich zum Erstellen von 3D-Modellen für 3D-Drucker?
Einige beliebte 3D-Programme, die sich zum Erstellen von 3D-Modellen für 3D-Drucker eignen, sind Autodesk Fusion 360, Blender und SketchUp. Diese Programme bieten umfangreiche Funktionen zur Modellierung, Texturierung und Bearbeitung von 3D-Objekten und unterstützen auch den Export in gängige 3D-Druckformate wie STL oder OBJ. **
-
Funktionieren 3D-Shutter-Brillen für jeden 3D-Fernseher?
Nein, nicht alle 3D-Shutter-Brillen sind mit jedem 3D-Fernseher kompatibel. Die meisten 3D-Fernseher verwenden entweder die aktive Shutter-Technologie oder die passive Polarisations-Technologie. Die Brille muss entsprechend mit der Technologie des Fernsehers übereinstimmen, um das 3D-Bild korrekt darzustellen. Es ist wichtig, die Kompatibilität der Brille mit dem Fernseher zu überprüfen, bevor man sie kauft. **
-
Ist 3D mit HFR besser oder reicht 3D?
Die Entscheidung, ob 3D mit HFR (High Frame Rate) besser ist oder ob normales 3D ausreicht, hängt von persönlichen Vorlieben ab. 3D mit HFR bietet eine höhere Bildwiederholungsrate, was zu einer flüssigeren Darstellung führt, aber manche Zuschauer empfinden dies als unnatürlich. Normales 3D bietet eine immersive Erfahrung, aber die Bildwiederholungsrate ist niedriger. Letztendlich kommt es darauf an, was für den einzelnen Zuschauer am besten funktioniert. **


Wie erstelle ich eigene 3D-Objekte in Unity 3D?
Um eigene 3D-Objekte in Unity 3D zu erstellen, gibt es verschiedene Möglichkeiten. Eine Möglichkeit ist es, 3D-Modelle mit einer externen 3D-Software wie Blender oder Maya zu erstellen und dann in Unity zu importieren. Eine andere Möglichkeit ist es, 3D-Objekte direkt in Unity mit den integrierten Werkzeugen zu modellieren. Dazu kann man beispielsweise primitive Formen wie Würfel oder Kugeln verwenden und diese dann nach Bedarf verformen und texturieren. **
Wie erstelle ich 3D-Drucke für einen 3D-Drucker?
Um 3D-Drucke für einen 3D-Drucker zu erstellen, benötigst du zunächst eine 3D-Modellierungssoftware wie zum Beispiel Tinkercad oder Fusion 360. Mit dieser Software kannst du ein 3D-Modell erstellen oder ein vorhandenes Modell bearbeiten. Anschließend musst du das Modell in ein für den 3D-Drucker verständliches Dateiformat wie STL exportieren. Diese Datei kannst du dann in die Software des 3D-Druckers importieren und den Druckvorgang starten. **
Top-Angebote
Produkte zum Begriff 3D:
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 120 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die114,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Stiglmayr, Christian: Dialektisch-Behaviorale Therapie (DBT) zur Behandlung der Borderline-PersönlichkeitsstörungDialektisch-Behaviorale Therapie (DBT) zur Behandlung der Borderline-Persönlichkeitsstörung , Ein Manual für die ambulante Therapie , Karosserie-Kits > Karosserie & Exterieur Styling , Erscheinungsjahr: 20161001, Produktform: Kartoniert, Titel der Reihe: Therapeutische Praxis##, Autoren: Stiglmayr, Christian~Gunia, Hans, Seitenzahl/Blattzahl: 165, Keyword: Akzeptanz; Borderline-Persönlichkeitsstörung; Dialektisch-Behaviorale Therapie (DBT); Dissoziation; Emotionsregulation; Kettenanalyse; Marsha Linehan; Psychotherapie; Selbstmitgefühl; Verhaltenstherapie, Fachschema: Borderline-Störung~Psychische Erkrankung / Störung~Störung (psychologisch)~Psychiatrie - Psychiater~Psychotherapie - Psychotherapeut~Therapie / Psychotherapie, Fachkategorie: Psychische Störungen~Psychiatrie, Warengruppe: HC/Angewandte Psychologie, Fachkategorie: Psychotherapie, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Hogrefe Verlag GmbH + Co., Verlag: Hogrefe Verlag GmbH + Co., Verlag: Hogrefe Verlag, Länge: 299, Breite: 213, Höhe: 12, Gewicht: 524, Produktform: Klappenbroschur, Genre: Geisteswissenschaften/Kunst/Musik, Genre: Geisteswissenschaften/Kunst/Musik, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0030, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 146041349,95 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D Puzzle Aufbewahrungsbox Barbie3D Puzzle Aufbewahrungsbox Barbie , Erlebe Puzzeln in der 3. Dimension , Fleischwölfe > Kleingeräte Küche , Erscheinungsjahr: 20240115, Titel der Reihe: 3D Puzzles##, Keyword: 3 d Puzzle; 3D Puzzle; 3D Puzzle für Erwachsene; 3D Puzzle für Kinder; Beschäftigung; Geschenk; Geschenkidee; Konzentrationstraining; Pussel; Puzzel; Puzzle; Ravensburger Puzzle; barbie; barbie fan; barbie puzzel; barbie stiftehalter; für Jungen; für Mädchen; mattel, Fachschema: Kinder- u. Jugendliteratur / Beschäftigungsbuch~Non Books / Puzzles (3D-Puzzle)~Non Books / Puzzles, Fachkategorie: Kinder/Jugendliche: Sachbuch: Hobbys, Denksportaufgaben & Spiele, Interesse Alter: In Bezug auf die Kindheit, Altersempfehlung / Lesealter: 18, ab Alter: 8, bis Alter: 99, Warengruppe: NB/Kinderbücher/Kinderbeschäftigung/Quiz/Rätsel, UNSPSC: 95030069, Warenverzeichnis für die Außenhandelsstatistik: 95030069, Sender’s product category: NONBO, Länge: 275, Breite: 191, Höhe: 68, Gewicht: 626, Produktform: NonBook, Genre: Spiele, PBS,33,44 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 6 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die24,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Was ist der Unterschied zwischen 3D, 3D HOU und 3D SBS?
3D bezieht sich allgemein auf die Darstellung von Bildern oder Videos in drei Dimensionen, um ein räumliches Erlebnis zu erzeugen. 3D HOU steht für "Half Over Under" und bezieht sich auf eine spezifische Methode, bei der das linke und rechte Bild für das linke und rechte Auge übereinander angeordnet sind. 3D SBS steht für "Side by Side" und bezieht sich auf eine andere Methode, bei der das linke und rechte Bild für das linke und rechte Auge nebeneinander angeordnet sind. **
-
Welche 3d Software für 3d Drucker?
Welche 3D-Software für 3D-Drucker ist die beste für Anfänger? Gibt es Programme, die speziell für den Einsatz mit 3D-Druckern entwickelt wurden? Welche Software bietet die besten Funktionen und Werkzeuge für das Erstellen von 3D-Modellen? Gibt es kostenlose Optionen oder sind kostenpflichtige Programme besser geeignet? Welche Software unterstützt eine Vielzahl von Dateiformaten und ist mit den meisten 3D-Druckern kompatibel? **
-
Kann man 3d ohne 3d Fernseher sehen?
Kann man 3D ohne 3D Fernseher sehen? Ja, es ist möglich, 3D-Inhalte auch ohne einen speziellen 3D-Fernseher zu sehen. Man kann beispielsweise 3D-Filme auf einem normalen Fernseher oder Computerbildschirm mit einer 3D-Brille anschauen. Es gibt auch spezielle Apps und Programme, die 3D-Inhalte auf verschiedenen Geräten darstellen können. Einige Smartphones und Tablets unterstützen ebenfalls die Wiedergabe von 3D-Inhalten. Letztendlich hängt es von der Art des Inhalts und der Technologie ab, ob man 3D ohne einen speziellen 3D-Fernseher sehen kann. **
-
Welche 3D-Programme eignen sich zum Erstellen von 3D-Modellen für 3D-Drucker?
Einige beliebte 3D-Programme, die sich zum Erstellen von 3D-Modellen für 3D-Drucker eignen, sind Autodesk Fusion 360, Blender und SketchUp. Diese Programme bieten umfangreiche Funktionen zur Modellierung, Texturierung und Bearbeitung von 3D-Objekten und unterstützen auch den Export in gängige 3D-Druckformate wie STL oder OBJ. **
Ähnliche Suchbegriffe für 3D
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 100 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die89,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 110 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die94,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 65 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die65,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 8 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die25,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Funktionieren 3D-Shutter-Brillen für jeden 3D-Fernseher?
Nein, nicht alle 3D-Shutter-Brillen sind mit jedem 3D-Fernseher kompatibel. Die meisten 3D-Fernseher verwenden entweder die aktive Shutter-Technologie oder die passive Polarisations-Technologie. Die Brille muss entsprechend mit der Technologie des Fernsehers übereinstimmen, um das 3D-Bild korrekt darzustellen. Es ist wichtig, die Kompatibilität der Brille mit dem Fernseher zu überprüfen, bevor man sie kauft. **
-
Ist 3D mit HFR besser oder reicht 3D?
Die Entscheidung, ob 3D mit HFR (High Frame Rate) besser ist oder ob normales 3D ausreicht, hängt von persönlichen Vorlieben ab. 3D mit HFR bietet eine höhere Bildwiederholungsrate, was zu einer flüssigeren Darstellung führt, aber manche Zuschauer empfinden dies als unnatürlich. Normales 3D bietet eine immersive Erfahrung, aber die Bildwiederholungsrate ist niedriger. Letztendlich kommt es darauf an, was für den einzelnen Zuschauer am besten funktioniert. **
-
Wie erstelle ich eigene 3D-Objekte in Unity 3D?
Um eigene 3D-Objekte in Unity 3D zu erstellen, gibt es verschiedene Möglichkeiten. Eine Möglichkeit ist es, 3D-Modelle mit einer externen 3D-Software wie Blender oder Maya zu erstellen und dann in Unity zu importieren. Eine andere Möglichkeit ist es, 3D-Objekte direkt in Unity mit den integrierten Werkzeugen zu modellieren. Dazu kann man beispielsweise primitive Formen wie Würfel oder Kugeln verwenden und diese dann nach Bedarf verformen und texturieren. **
-
Wie erstelle ich 3D-Drucke für einen 3D-Drucker?
Um 3D-Drucke für einen 3D-Drucker zu erstellen, benötigst du zunächst eine 3D-Modellierungssoftware wie zum Beispiel Tinkercad oder Fusion 360. Mit dieser Software kannst du ein 3D-Modell erstellen oder ein vorhandenes Modell bearbeiten. Anschließend musst du das Modell in ein für den 3D-Drucker verständliches Dateiformat wie STL exportieren. Diese Datei kannst du dann in die Software des 3D-Druckers importieren und den Druckvorgang starten. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.