Domain lmtx.de kaufen?
Wir ziehen mit dem Projekt
lmtx.de um.
Sind Sie am Kauf der Domain
lmtx.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain lmtx.de kaufen?
Welche Faktoren beeinflussen die Abdruckgenauigkeit bei 3D-Druckverfahren?
Die Abdruckgenauigkeit bei 3D-Druckverfahren wird von verschiedenen Faktoren beeinflusst, darunter die Druckgeschwindigkeit, die Schichtdicke und die Temperatur des Druckbetts. Zudem spielen auch die Qualität des Druckmaterials, die Kalibrierung des Druckers und die Genauigkeit der 3D-Modellierung eine wichtige Rolle. Eine regelmäßige Wartung des Druckers sowie die Verwendung hochwertiger Bauteile können ebenfalls die Abdruckgenauigkeit verbessern. **
Wie werden CAD-Dateien in verschiedenen 3D-Druckverfahren verwendet?
CAD-Dateien werden in verschiedenen 3D-Druckverfahren verwendet, indem sie als Grundlage für das Erstellen von 3D-Druckmodellen dienen. Die CAD-Dateien enthalten alle erforderlichen Informationen über das zu druckende Objekt, wie Maße und Form. Diese Dateien werden dann in speziellen Softwareprogrammen für den 3D-Druck verarbeitet und in Befehle für den Drucker umgewandelt. **


Ähnliche Suchbegriffe für 3D-Druckverfahren
Top-Angebote
Produkte zum Begriff 3D-Druckverfahren:
-
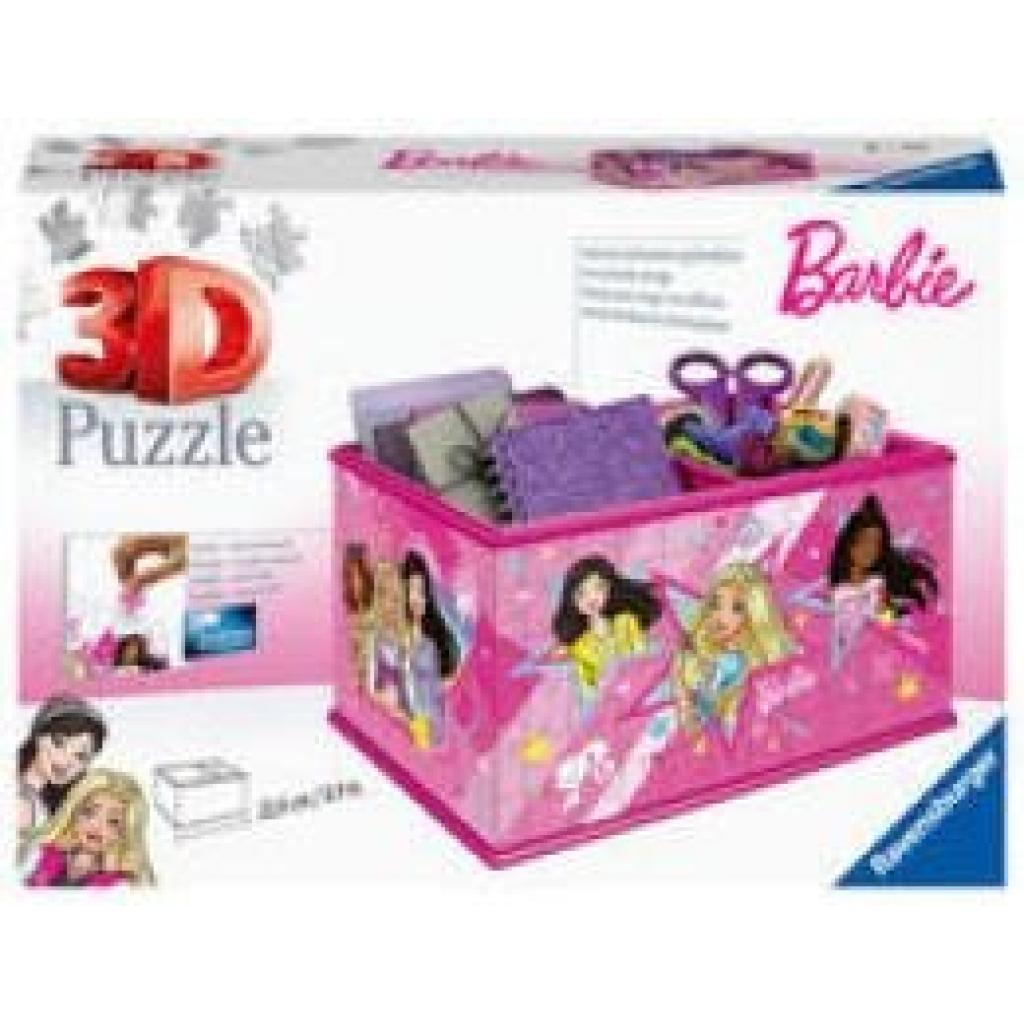
3D Puzzle Aufbewahrungsbox Barbie3D Puzzle Aufbewahrungsbox Barbie , Erlebe Puzzeln in der 3. Dimension , Fleischwölfe > Kleingeräte Küche , Erscheinungsjahr: 20240115, Titel der Reihe: 3D Puzzles##, Keyword: 3 d Puzzle; 3D Puzzle; 3D Puzzle für Erwachsene; 3D Puzzle für Kinder; Beschäftigung; Geschenk; Geschenkidee; Konzentrationstraining; Pussel; Puzzel; Puzzle; Ravensburger Puzzle; barbie; barbie fan; barbie puzzel; barbie stiftehalter; für Jungen; für Mädchen; mattel, Fachschema: Kinder- u. Jugendliteratur / Beschäftigungsbuch~Non Books / Puzzles (3D-Puzzle)~Non Books / Puzzles, Fachkategorie: Kinder/Jugendliche: Sachbuch: Hobbys, Denksportaufgaben & Spiele, Interesse Alter: In Bezug auf die Kindheit, Altersempfehlung / Lesealter: 18, ab Alter: 8, bis Alter: 99, Warengruppe: NB/Kinderbücher/Kinderbeschäftigung/Quiz/Rätsel, UNSPSC: 95030069, Warenverzeichnis für die Außenhandelsstatistik: 95030069, Sender’s product category: NONBO, Länge: 275, Breite: 191, Höhe: 68, Gewicht: 626, Produktform: NonBook, Genre: Spiele, PBS,33,44 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 6 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die24,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 100 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die89,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 110 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die94,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie kann die Abdruckgenauigkeit bei 3D-Druckverfahren optimiert werden?
Die Abdruckgenauigkeit bei 3D-Druckverfahren kann durch die Verwendung hochwertiger Druckmaterialien verbessert werden. Zudem ist eine präzise Kalibrierung des Druckers und eine optimale Einstellung der Druckparameter entscheidend. Auch die Verwendung von Supportstrukturen und die Minimierung von Vibrationen während des Druckvorgangs können die Genauigkeit erhöhen. **
-
Wie kann die Technologie der 3D-Druckverfahren in verschiedenen Industriebereichen eingesetzt werden?
Die Technologie des 3D-Drucks kann in der Automobilindustrie zur Herstellung von Prototypen und Ersatzteilen verwendet werden. In der Medizinbranche können maßgeschneiderte Implantate und Prothesen mittels 3D-Druck hergestellt werden. Auch in der Luft- und Raumfahrtindustrie wird die Technologie genutzt, um komplexe Bauteile leichter und effizienter herzustellen. **
-
Was sind die Vorteile des 3D-Drucks im Vergleich zum herkömmlichen Druckverfahren?
Der 3D-Druck ermöglicht die Herstellung komplexer und individueller Objekte, die mit herkömmlichen Verfahren nicht möglich wären. Er spart Material, da nur das benötigte Material verwendet wird, und reduziert somit Abfall. Zudem ermöglicht der 3D-Druck eine schnellere und kostengünstigere Produktion von Prototypen und Kleinserien. **
-
Wie können Druckobjekte im modernen 3D-Druckverfahren effizient und nachhaltig hergestellt werden?
Druckobjekte im modernen 3D-Druckverfahren können effizient und nachhaltig hergestellt werden, indem Materialverschwendung minimiert wird. Dies geschieht durch den gezielten Einsatz von Materialien und die Optimierung des Druckprozesses. Zudem können recycelte Materialien verwendet werden, um die Umweltbelastung zu reduzieren. **


"Was sind die wichtigsten Vor- und Nachteile des 3D-Drucks gegenüber traditionellen Druckverfahren?"
Die wichtigsten Vorteile des 3D-Drucks sind die Möglichkeit, komplexe und individuelle Designs zu erstellen, die Effizienz bei der Produktion von Prototypen und die Reduzierung von Abfall. Die wichtigsten Nachteile sind die höheren Kosten für Materialien und Maschinen, die begrenzte Materialauswahl und die längere Produktionszeit im Vergleich zu traditionellen Druckverfahren. **
Was sind die wichtigsten Vorteile von 3D-Drucksystemen im Vergleich zu traditionellen Druckverfahren?
Die wichtigsten Vorteile von 3D-Drucksystemen im Vergleich zu traditionellen Druckverfahren sind die Möglichkeit, komplexe und individuelle Designs zu erstellen, die Effizienz bei der Herstellung von Prototypen und die Reduzierung von Materialverschwendung. Zudem ermöglicht der 3D-Druck die Fertigung von maßgeschneiderten Produkten in kleinen Stückzahlen zu niedrigeren Kosten. **
Top-Angebote
Produkte zum Begriff 3D-Druckverfahren:
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 120 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die114,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Stiglmayr, Christian: Dialektisch-Behaviorale Therapie (DBT) zur Behandlung der Borderline-PersönlichkeitsstörungDialektisch-Behaviorale Therapie (DBT) zur Behandlung der Borderline-Persönlichkeitsstörung , Ein Manual für die ambulante Therapie , Karosserie-Kits > Karosserie & Exterieur Styling , Erscheinungsjahr: 20161001, Produktform: Kartoniert, Titel der Reihe: Therapeutische Praxis##, Autoren: Stiglmayr, Christian~Gunia, Hans, Seitenzahl/Blattzahl: 165, Keyword: Akzeptanz; Borderline-Persönlichkeitsstörung; Dialektisch-Behaviorale Therapie (DBT); Dissoziation; Emotionsregulation; Kettenanalyse; Marsha Linehan; Psychotherapie; Selbstmitgefühl; Verhaltenstherapie, Fachschema: Borderline-Störung~Psychische Erkrankung / Störung~Störung (psychologisch)~Psychiatrie - Psychiater~Psychotherapie - Psychotherapeut~Therapie / Psychotherapie, Fachkategorie: Psychische Störungen~Psychiatrie, Warengruppe: HC/Angewandte Psychologie, Fachkategorie: Psychotherapie, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Hogrefe Verlag GmbH + Co., Verlag: Hogrefe Verlag GmbH + Co., Verlag: Hogrefe Verlag, Länge: 299, Breite: 213, Höhe: 12, Gewicht: 524, Produktform: Klappenbroschur, Genre: Geisteswissenschaften/Kunst/Musik, Genre: Geisteswissenschaften/Kunst/Musik, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0030, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 146041349,95 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D Puzzle Aufbewahrungsbox Barbie3D Puzzle Aufbewahrungsbox Barbie , Erlebe Puzzeln in der 3. Dimension , Fleischwölfe > Kleingeräte Küche , Erscheinungsjahr: 20240115, Titel der Reihe: 3D Puzzles##, Keyword: 3 d Puzzle; 3D Puzzle; 3D Puzzle für Erwachsene; 3D Puzzle für Kinder; Beschäftigung; Geschenk; Geschenkidee; Konzentrationstraining; Pussel; Puzzel; Puzzle; Ravensburger Puzzle; barbie; barbie fan; barbie puzzel; barbie stiftehalter; für Jungen; für Mädchen; mattel, Fachschema: Kinder- u. Jugendliteratur / Beschäftigungsbuch~Non Books / Puzzles (3D-Puzzle)~Non Books / Puzzles, Fachkategorie: Kinder/Jugendliche: Sachbuch: Hobbys, Denksportaufgaben & Spiele, Interesse Alter: In Bezug auf die Kindheit, Altersempfehlung / Lesealter: 18, ab Alter: 8, bis Alter: 99, Warengruppe: NB/Kinderbücher/Kinderbeschäftigung/Quiz/Rätsel, UNSPSC: 95030069, Warenverzeichnis für die Außenhandelsstatistik: 95030069, Sender’s product category: NONBO, Länge: 275, Breite: 191, Höhe: 68, Gewicht: 626, Produktform: NonBook, Genre: Spiele, PBS,33,44 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 6 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die24,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Welche Faktoren beeinflussen die Abdruckgenauigkeit bei 3D-Druckverfahren?
Die Abdruckgenauigkeit bei 3D-Druckverfahren wird von verschiedenen Faktoren beeinflusst, darunter die Druckgeschwindigkeit, die Schichtdicke und die Temperatur des Druckbetts. Zudem spielen auch die Qualität des Druckmaterials, die Kalibrierung des Druckers und die Genauigkeit der 3D-Modellierung eine wichtige Rolle. Eine regelmäßige Wartung des Druckers sowie die Verwendung hochwertiger Bauteile können ebenfalls die Abdruckgenauigkeit verbessern. **
-
Wie werden CAD-Dateien in verschiedenen 3D-Druckverfahren verwendet?
CAD-Dateien werden in verschiedenen 3D-Druckverfahren verwendet, indem sie als Grundlage für das Erstellen von 3D-Druckmodellen dienen. Die CAD-Dateien enthalten alle erforderlichen Informationen über das zu druckende Objekt, wie Maße und Form. Diese Dateien werden dann in speziellen Softwareprogrammen für den 3D-Druck verarbeitet und in Befehle für den Drucker umgewandelt. **
-
Wie kann die Abdruckgenauigkeit bei 3D-Druckverfahren optimiert werden?
Die Abdruckgenauigkeit bei 3D-Druckverfahren kann durch die Verwendung hochwertiger Druckmaterialien verbessert werden. Zudem ist eine präzise Kalibrierung des Druckers und eine optimale Einstellung der Druckparameter entscheidend. Auch die Verwendung von Supportstrukturen und die Minimierung von Vibrationen während des Druckvorgangs können die Genauigkeit erhöhen. **
-
Wie kann die Technologie der 3D-Druckverfahren in verschiedenen Industriebereichen eingesetzt werden?
Die Technologie des 3D-Drucks kann in der Automobilindustrie zur Herstellung von Prototypen und Ersatzteilen verwendet werden. In der Medizinbranche können maßgeschneiderte Implantate und Prothesen mittels 3D-Druck hergestellt werden. Auch in der Luft- und Raumfahrtindustrie wird die Technologie genutzt, um komplexe Bauteile leichter und effizienter herzustellen. **
Ähnliche Suchbegriffe für 3D-Druckverfahren
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 100 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die89,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 110 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die94,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 65 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die65,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 8 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die25,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Was sind die Vorteile des 3D-Drucks im Vergleich zum herkömmlichen Druckverfahren?
Der 3D-Druck ermöglicht die Herstellung komplexer und individueller Objekte, die mit herkömmlichen Verfahren nicht möglich wären. Er spart Material, da nur das benötigte Material verwendet wird, und reduziert somit Abfall. Zudem ermöglicht der 3D-Druck eine schnellere und kostengünstigere Produktion von Prototypen und Kleinserien. **
-
Wie können Druckobjekte im modernen 3D-Druckverfahren effizient und nachhaltig hergestellt werden?
Druckobjekte im modernen 3D-Druckverfahren können effizient und nachhaltig hergestellt werden, indem Materialverschwendung minimiert wird. Dies geschieht durch den gezielten Einsatz von Materialien und die Optimierung des Druckprozesses. Zudem können recycelte Materialien verwendet werden, um die Umweltbelastung zu reduzieren. **
-
"Was sind die wichtigsten Vor- und Nachteile des 3D-Drucks gegenüber traditionellen Druckverfahren?"
Die wichtigsten Vorteile des 3D-Drucks sind die Möglichkeit, komplexe und individuelle Designs zu erstellen, die Effizienz bei der Produktion von Prototypen und die Reduzierung von Abfall. Die wichtigsten Nachteile sind die höheren Kosten für Materialien und Maschinen, die begrenzte Materialauswahl und die längere Produktionszeit im Vergleich zu traditionellen Druckverfahren. **
-
Was sind die wichtigsten Vorteile von 3D-Drucksystemen im Vergleich zu traditionellen Druckverfahren?
Die wichtigsten Vorteile von 3D-Drucksystemen im Vergleich zu traditionellen Druckverfahren sind die Möglichkeit, komplexe und individuelle Designs zu erstellen, die Effizienz bei der Herstellung von Prototypen und die Reduzierung von Materialverschwendung. Zudem ermöglicht der 3D-Druck die Fertigung von maßgeschneiderten Produkten in kleinen Stückzahlen zu niedrigeren Kosten. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.